
Une usine de beurre de cacahuète existante peut constituer un point de départ pratique pour la production d’ATPE. Cependant, le simple fait de pouvoir torréfier des cacahuètes, broyer de la pâte et remplir des pots ne suffit pas à en faire une usine de production d’ATPE.
La question essentielle est de savoir si l’usine est capable de contrôler de manière constante les matières premières approuvées, les ingrédients de la formule, l’ajout de micronutriments, le mélange, le scellage des sachets, la traçabilité et la libération des lots. Commencez par identifier l’acheteur cible et le circuit de distribution du produit. Évaluez ensuite ce que l’usine existante peut conserver, ce qu’elle doit modifier et ce qui nécessite encore une validation.
Comment Transformer Une Usine De Beurre De Cacahuète En ATPE
Avant de demander une proposition de mise à niveau, veuillez préciser :
- Qui est le client du produit fini ?
- Quelle est la demande annuelle confirmée, prévue ou seulement discutée ?
- L’usine produira-t-elle uniquement des ATPE, ou également des aliments thérapeutiques prêts à l’emploi, des suppléments nutritionnels ou d’autres produits nutritionnels ?
- La formule cible est-elle définie et gérée par une équipe technique qualifiée ?
- Quelles spécifications de produit, réglementations locales et exigences de l’acheteur s’appliqueront ? Sans ces réponses, une usine peut être techniquement capable de produire le produit, mais sous-utilisée commercialement.
Le Contrôle Des Arachides Brutes Constitue Généralement La Première Lacune Critique
Le risque principal apparaît souvent avant même l’entrée des arachides dans la chaîne de production.
La torréfaction contribue au contrôle du procédé et à la constance du produit, mais ne doit pas être considérée comme une solution unique au risque d’aflatoxine. Le contrôle des aflatoxines commence par la gestion des fournisseurs, le stockage, l’échantillonnage des lots, les analyses, la séparation des lots et les décisions de rejet. Le Code de bonnes pratiques du Codex Alimentarius pour la prévention et la réduction de la contamination des arachides par l’aflatoxine traite des mesures de contrôle tout au long des étapes de production, de récolte, de stockage, de transport et de transformation.
Cartographier le parcours des matières premières, de la réception au broyage :
- Où sont stockés les lots entrants avant leur mise en circulation ?
- Qui effectue les prélèvements d’échantillons et selon quelle procédure documentée ?
- Comment les lots acceptés, en attente et rejetés sont-ils séparés ?
- Des matières rejetées ou de la poussière peuvent-elles réintégrer le processus principal ?
- Les points de nettoyage et d’inspection sont-ils accessibles avant la torréfaction et le broyage ?
- Chaque lot fini est-il traçable jusqu’à ses lots d’arachides ?
Si l’usine utilise un stockage ouvert, des étiquettes manuscrites et une procédure de distribution des matières premières informelle, l’acquisition d’une nouvelle remplisseuse de sachets ne résoudra pas le problème de fond.
Lorsqu’il est nécessaire d’augmenter ou d’améliorer la capacité de torréfaction, il convient d’examiner l’ensemble de l’interface en amont et en aval du torréfacteur. Une machine continue de torréfaction et de refroidissement des arachides peut convenir au procédé, mais sa configuration finale dépend de l’état des matières premières, du débit requis, de la méthode de nettoyage, de la source de chauffage, du système de décorticage et de la capacité de broyage en aval.
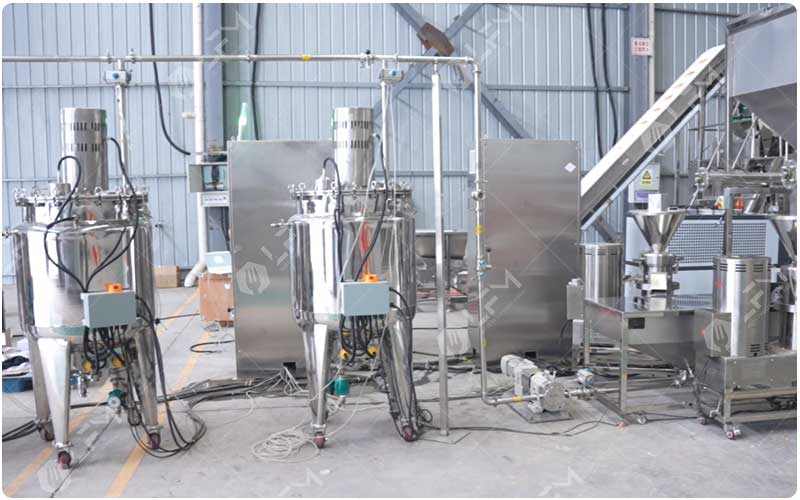
Décrivez En Détail La Formule Et Le Processus De Mélange
La production commerciale de beurre de cacahuète se concentre généralement sur le goût, la texture, la stabilité de l’huile et la consistance en vente au détail. La production d’aliments thérapeutiques prêts à l’emploi (ATPE) exige également un ajout et une distribution contrôlés des ingrédients de la formule approuvée.
Décrivez la réception, la distribution, le pesage, l’ajout, le mélange, le transfert et l’enregistrement du sucre, du lait en poudre, des huiles, du prémélange et de la pâte d’arachide. Cet exercice révèle souvent des lacunes qui ne figurent pas dans une simple liste d’équipements.
Par exemple, un mélangeur existant peut être en bon état de fonctionnement, mais inadapté si l’usine ne peut pas garantir un dosage contrôlé, des conditions de mélange appropriées, un nettoyage complet ou la traçabilité des lots.
Veuillez examiner les points suivants :
Contrôles du stockage et de la libération des ingrédients sensibles et des prémélanges.
- Équipements de pesage étalonnés et données de lots enregistrées. Définition de la séquence d’ajout des ingrédients et des conditions de mélange pour la formule approuvée.
- Établissement d’un plan d’échantillonnage et de vérification du mélange, validé par les équipes « produit » et « qualité ».
- Utilisation de pompes, de tuyauteries et de cuves tampons conçues pour éviter les résidus inutiles et les rétentions incontrôlées.
- Mise en place de procédures de nettoyage et de changement de série si plusieurs produits nutritionnels sont fabriqués.
Le fournisseur d’équipements peut définir le périmètre du procédé, les interfaces entre les équipements et les limites opérationnelles. Le responsable du produit, le laboratoire, l’équipe qualité et le service achats déterminent les modalités d’approbation de la formule et du programme de vérification. Il est essentiel de clarifier ces responsabilités avant toute commande d’équipement.
Calcul De La Capacité À Partir Du Rendement Final
La plaque signalétique d’un broyeur ou la puissance d’un torréfacteur ne déterminent pas le rendement final en aliments thérapeutiques prêts à l’emploi (ATPE).
La capacité utile dépend de l’ensemble de la chaîne de production :
- disponibilité des matières premières approuvées ;
- débit de torréfaction et de refroidissement ;
- broyage et transfert de la pâte ;
- libération des ingrédients et préparation des lots ;
- temps de mélange et de maintien en température ;
- performance du remplissage des sachets ;
- changements de film et arrêts planifiés ;
- nettoyage et changements de produits ;
- contrôles qualité et libération du produit fini.
Ceci est particulièrement important dans le cadre de projets de réhabilitation d’installations existantes, où les équipements existants sont rarement parfaitement adaptés. Un broyeur à haut rendement ne résout pas un problème de goulot d’étranglement au niveau du conditionnement. Une remplisseuse rapide ne résout pas les problèmes de libération lente des ingrédients ni de cycles de nettoyage prolongés.
Calculez la capacité à partir du produit fini conforme, et non à partir de la machine la plus rapide. La base de calcul de la capacité finale doit inclure la demande annuelle confirmée, les équipes de production, la gamme de produits prévue, les hypothèses de temps d’arrêt, le temps de nettoyage et l’étape validée la plus lente. Les résultats finaux doivent être validés par une analyse technique, une évaluation des matières premières et des essais de réception en usine ou de mise en service.